


บ้าน / สื่อ / ข่าวอุตสาหกรรม / บรรจุภัณฑ์อุปกรณ์การแพทย์: ความสมบูรณ์ของสิ่งกีดขวางปลอดเชื้อและสิ่งจำเป็นสำหรับห้องคลีนรูม
บรรจุภัณฑ์อุปกรณ์การแพทย์: ความสมบูรณ์ของสิ่งกีดขวางปลอดเชื้อและสิ่งจำเป็นสำหรับห้องคลีนรูม
สายการบรรจุที่ปลอดเชื้อดูเรียบง่ายอย่างน่าเหลือเชื่อ: ม้วนฟิล์ม แม่พิมพ์ขึ้นรูป และแถบปิดผนึกด้วยความร้อน แต่สิ่งกีดขวางปลอดเชื้อทั้งหมดที่ออกจากสายการผลิตนั้นได้ผ่านการรับรองคุณสมบัติของวัสดุ การสอบเทียบปากซีล การตรวจสอบสภาพแวดล้อม และชุดการทดสอบความสมบูรณ์ซึ่งกระบวนการผลิตส่วนใหญ่ไม่เคยนึกถึงมาก่อน การบรรจุอุปกรณ์ทางการแพทย์ล้มเหลวเมื่อระบบรอบๆ ล้มเหลว ไม่ว่าจะเป็นห้อง เส้นทางการเคลื่อนย้าย ประตู ผู้ปฏิบัติงาน บทความนี้จะอธิบายว่าบรรจุภัณฑ์ปลอดเชื้อต้องบรรลุผลอะไรบ้าง มีมาตรฐานใดบ้างที่ควบคุมบรรจุภัณฑ์ และเหตุใดซองสำหรับห้องปลอดเชื้อจึงกำหนดว่าการออกแบบบรรจุภัณฑ์ที่ดีจะสามารถคงไว้ซึ่งการผลิตในแต่ละวันได้หรือไม่
สิ่งที่แพ็คเกจอุปกรณ์การแพทย์ต้องทำจริงๆ
แพ็คเกจอุปกรณ์การแพทย์ปลอดเชื้อมีงานสี่งานที่ง่ายต่อการมองข้ามจนกระทั่งงานใดงานหนึ่งล้มเหลว:
- รักษาความสมบูรณ์ของแผงกั้นที่ปราศจากเชื้อตั้งแต่ช่วงเวลาของการฆ่าเชื้อจนกระทั่งเปิดอุปกรณ์ ณ จุดใช้งาน
- ปกป้องอุปกรณ์จากความเสียหายทางกายภาพ การสั่นสะเทือน ความชื้น และการปนเปื้อนระหว่างการจำหน่ายและการเก็บรักษา
- ยังคงเข้ากันได้กับวิธีการฆ่าเชื้อที่เลือก — เอทิลีนออกไซด์ (EO), การฉายรังสีแกมมา, ลำอิเล็กตรอน หรือไอน้ำ — โดยไม่ทำให้คุณภาพลดลง
- อนุญาตให้นำเสนอแบบปลอดเชื้อในห้องผ่าตัดหรือชุดขั้นตอนโดยไม่ต้องสัมผัสระหว่างอุปกรณ์ปลอดเชื้อกับขอบบรรจุภัณฑ์
โดยทั่วไปแพ็คเกจทั้งหมดจะเป็นระบบสองชั้น ระบบกั้นปลอดเชื้อคือถุง ถาด หรือที่หนีบปิดผนึกซึ่งเก็บความปลอดเชื้อ บรรจุภัณฑ์ป้องกันคือกล่องด้านนอก วัสดุกันกระแทก และการติดฉลากที่ดูดซับแรงในการขนส่ง ทั้งสองชั้นต้องได้รับการตรวจสอบร่วมกัน เนื่องจากกล่องที่พับถุงสามารถสร้างช่องไมโครที่จะทำลายผนึกได้
ข้อกำหนดด้านกฎระเบียบจะกำหนดขอบเขตการทดสอบ
การตัดสินใจเกี่ยวกับบรรจุภัณฑ์ทุกครั้งเป็นไปตามกรอบการกำกับดูแล หากคุณจัดหาวัสดุบรรจุภัณฑ์หรือลงทุนในห้องปลอดเชื้อของบรรจุภัณฑ์ มาตรฐานต่อไปนี้จะปรากฏในการทบทวนการตรวจสอบและการออกแบบเกือบทุกรายการ
| มาตรฐาน | มันควบคุมอะไร | เหตุใดจึงมีความสำคัญในทางปฏิบัติ |
|---|---|---|
| ISO 11607-1 | วัสดุ การออกแบบ และประสิทธิภาพของระบบกั้นปลอดเชื้อ | กำหนดเกณฑ์มาตรฐานสำหรับความแข็งแรงของซีล สิ่งกีดขวางของจุลินทรีย์ และข้อกำหนดด้านอายุ |
| ISO 11607-2 | การตรวจสอบความถูกต้องของกระบวนการขึ้นรูป การปิดผนึก และการประกอบ | ต้องมีคุณสมบัติกระบวนการ (IQ/OQ/PQ) และมีคุณสมบัติใหม่หลังจากการเปลี่ยนแปลง |
| ซีรีส์ EN 868 | วิธีทดสอบวัสดุบรรจุภัณฑ์ที่ใช้ในอุปกรณ์ฆ่าเชื้อขั้นสุดท้าย | จัดเตรียมเส้นทางการทดสอบภาคปฏิบัติที่ใช้เพื่อแสดงการปฏิบัติตามมาตรฐาน ISO 11607 |
| อย.21 CFR ส่วนที่ 820 | การควบคุมระบบคุณภาพสำหรับผู้ผลิตอุปกรณ์การแพทย์ | นำบรรจุภัณฑ์มาอยู่ภายใต้การควบคุมการออกแบบ CAPA และการกำกับดูแลของซัพพลายเออร์ |
| MDR ของสหภาพยุโรป 2017/745 | ข้อกำหนดด้านความปลอดภัยและประสิทธิภาพทั่วไป | บรรจุภัณฑ์ได้รับการประเมินโดยเป็นส่วนหนึ่งของเอกสารทางเทคนิคของอุปกรณ์ |
ผลที่ตามมาทันทีคือบรรจุภัณฑ์ไม่ใช่การตัดสินใจจัดซื้อวัสดุสิ้นเปลือง การเปลี่ยนผู้จำหน่ายฟิล์ม อุณหภูมิซีล หรือแม้แต่รูปทรงของช่องถาดสามารถเข้าข่ายเป็นการเปลี่ยนแปลงการออกแบบที่กระตุ้นให้เกิดการตรวจสอบ และหากส่งผลต่อความเป็นหมัน ก็ถือเป็นการประเมินทางชีววิทยาใหม่
ความเข้ากันได้ของวัสดุ การปิดผนึก และการฆ่าเชื้อ
วัสดุบรรจุภัณฑ์ทางการแพทย์ได้รับเลือกเพื่อสร้างความสมดุลให้กับความต้องการที่แข่งขันกันสามประการ: ต้องปล่อยให้สารฆ่าเชื้อแทรกซึมเข้าไป กันจุลินทรีย์ออกไป และยังคงสภาพเดิมหลังจากเก็บไว้นานหลายปี การผสมผสานที่พบบ่อยที่สุด ได้แก่ กระดาษเกรดทางการแพทย์ โพลีเอทิลีนสปันบอนด์ ถาดโพลีเอสเตอร์ และลามิเนตฟิล์มโพลีโอเลฟิน กระดาษและวัสดุที่มีรูพรุนช่วยให้สามารถแลกเปลี่ยนก๊าซ EO ได้ ฟิล์มที่ไม่มีรูพรุนให้ความทนทานต่อความชื้นและความยืดหยุ่นในการเจาะทะลุ
คุณภาพของซีลขึ้นอยู่กับการเลือกวัสดุ อุณหภูมิขากรรไกร แรงกด เวลาพัก และสภาพแวดล้อมรอบๆ เครื่องซีล ข้อบกพร่องที่เกี่ยวข้องกับการปิดผนึกสองประการมีส่วนสำคัญในการตรวจสอบความล้มเหลว: การปนเปื้อนของเปลือกและการแยกชั้น การปนเปื้อนของเปลือกหมายความว่าซีลจะเปิดออกพร้อมกับเส้นใยที่มองเห็นได้ซึ่งสามารถไหลออกสู่สนามปลอดเชื้อได้ การแยกชั้นหมายถึงชั้นวัสดุแยกออกจากกันในขณะที่ตัวซีลยังอยู่ในสภาพสมบูรณ์ ข้อบกพร่องทั้งสองผ่านการทดสอบด้วยสายตาอย่างง่าย แต่ล้มเหลวในการทดสอบการลอก
ความเข้ากันได้ของการฆ่าเชื้อสมควรได้รับการตรวจสอบอย่างชัดเจน การฉายรังสี EO และแกมมาส่งผลต่อโพลีเมอร์แตกต่างกัน ฟิล์มที่ผ่านการทดสอบอายุการเก็บรักษาด้วย EO อาจเปราะหลังจากได้รับรังสีแกมมาเนื่องจากการแตกของลูกโซ่ หากคุณวางแผนที่จะเปลี่ยนวิธีการฆ่าเชื้อ การออกแบบบรรจุภัณฑ์จะต้องได้รับการตรวจสอบอีกครั้ง ไม่ใช่สันนิษฐาน
การทดสอบความสมบูรณ์และการตรวจสอบกระบวนการ
ความสมบูรณ์ของสิ่งกีดขวางปลอดเชื้อได้รับการตรวจสอบในสามระดับ: การทดสอบทางกายภาพตามตัวอย่าง การตรวจสอบกระบวนการตามปกติ และการตรวจสอบซ้ำเป็นระยะ การทดสอบทางกายภาพโดยทั่วไป ได้แก่ ความแข็งแรงของซีล (การทดสอบการลอก), การทดสอบการซึมผ่านของสีย้อม, การทดสอบการรั่วไหลของฟองอากาศ, การทดสอบการระเบิดของบรรจุภัณฑ์และการคืบคลาน และการทดสอบอุปสรรคของจุลินทรีย์ การแก่ตามเวลาจริงและการแก่แบบเร่งสร้างข้อเรียกร้องเรื่องอายุการเก็บรักษา การเร่งอายุเพียงอย่างเดียวเป็นเครื่องมือคัดกรอง และหน่วยงานกำกับดูแลจะค้นหาข้อมูลแบบเรียลไทม์ก่อนที่จะอนุมัติวันหมดอายุที่ขยายออกไป
การตรวจสอบกระบวนการเป็นไปตามลำดับ IQ/OQ/PQ มาตรฐาน เอกสารคุณสมบัติการติดตั้งที่เครื่องซีลได้รับการสอบเทียบและตรวจสอบย้อนกลับได้ คุณสมบัติการปฏิบัติงานจะกำหนดหน้าต่างการซีล — ช่วงอุณหภูมิ ความดัน และเวลาคงตัวที่ยอมรับได้ คุณสมบัติด้านประสิทธิภาพแสดงให้เห็นว่ากระบวนการสร้างซีลภายในหน้าต่างโดยใช้วัสดุการผลิตและผู้ปฏิบัติงาน หลังจากการตรวจสอบความถูกต้อง การเปลี่ยนแปลงใดๆ ในวัสดุ เครื่องปิดผนึก หรือสภาพแวดล้อม จำเป็นต้องมีเอกสารหลักฐานก่อนที่การผลิตจะดำเนินการต่อ
ซองคลีนรูมเป็นส่วนหนึ่งของกระบวนการบรรจุภัณฑ์
นี่คือจุดที่กลยุทธ์การบรรจุมักจะขัดแย้งกับความเป็นจริงของโรงงาน สายการบรรจุสำหรับอุปกรณ์ปลอดเชื้อมักไม่ค่อยเป็นเครื่องจักรแบบสแตนด์อโลน โดยตั้งอยู่ภายในห้องปลอดเชื้อซึ่งโดยทั่วไปคือ ISO คลาส 7 หรือ ISO คลาส 8 โดยมีแรงดันตกตะกอนที่ดันอากาศออกจากพื้นที่บรรจุภัณฑ์ และป้องกันการซึมผ่านทางเดินที่ไม่มีการควบคุม ซองจดหมายนั้นไม่ใช่ทิวทัศน์พื้นหลัง แผ่นผนัง ประตู หน้าต่าง และบานเกล็ดถ่ายโอนเป็นตัวกำหนดว่าห้องสามารถจัดประเภทตามเงื่อนไขการผลิตได้หรือไม่
การทำงานของประตูเป็นจุดเสี่ยงที่เห็นได้ชัดเจนที่สุด ทุกครั้งที่ผู้ปฏิบัติงานดันผ่านประตูสวิง แรงดันส่วนต่างจะลดลง และความปั่นป่วนจะพัดพาอนุภาคจากฝั่งทางเดิน ในสายการบรรจุที่มีการเปิดเผยถาดก่อนปิดผนึก การเคลื่อนย้ายนั้นถือเป็นแหล่งปนเปื้อนหลัก ระบบประตูจะต้องทำความสะอาดได้ ไม่มีช่องว่าง และสามารถปิดผนึกได้อย่างมั่นคงหลังจากผ่านไปหลายพันรอบ ด้วยเหตุผลนี้ประตูที่สะอาดสุญญากาศทางการแพทย์ซึ่งใช้ปะเก็นต่อเนื่องและกรอบปิดลูกเบี้ยวมักถูกระบุ เนื่องจากจะเปลี่ยนจุดอ่อนจากขอบประตูไปที่ผนัง
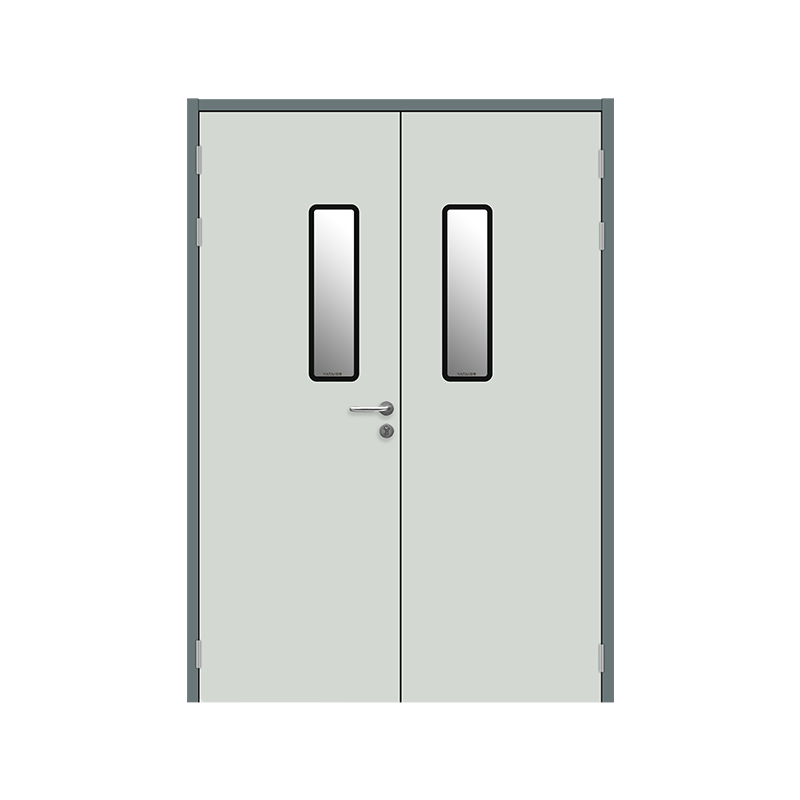 ประตูทำความสะอาดสุญญากาศทางการแพทย์พร้อมซีลปะเก็นต่อเนื่อง ประตูนี้ใช้ปะเก็นต่อเนื่องและกรอบปิดลูกเบี้ยวเพื่อรักษาการปิดผนึกที่มั่นคง ซึ่งลดความเสี่ยงในการปนเปื้อนที่ขอบประตู เหมาะสำหรับสายการบรรจุในห้องปลอดเชื้อซึ่งการสัญจรของผู้ปฏิบัติงานอาจรบกวนแรงดันส่วนต่างได้ ดูผลิตภัณฑ์ →
การไหลของวัสดุสร้างความเสี่ยงที่สอง ห้องคลีนรูมบรรจุภัณฑ์จะได้รับถาดขึ้นรูป ฟิล์ม และฉลากจากพื้นที่จัดเก็บ จากนั้นจะย้ายอุปกรณ์ที่บรรจุไปยังกระบวนการฆ่าเชื้อและกักกัน หากการเคลื่อนไหวดังกล่าวเกิดขึ้นผ่านประตูที่ควบคุมด้วยมือ กระบวนการจะต้องอาศัยวินัยของผู้ปฏิบัติงานในลักษณะที่ตรวจสอบได้ยาก ประตูบานเลื่อนอัตโนมัติแบบสุญญากาศจะแก้ไขปัญหานี้โดยการเปิดเมื่อสายพานลำเลียงหรือรถเข็นเข้าใกล้เท่านั้น จากนั้นปิดด้วยการเคลื่อนไหวที่ควบคุมซึ่งช่วยลดการรบกวนจากแรงดัน
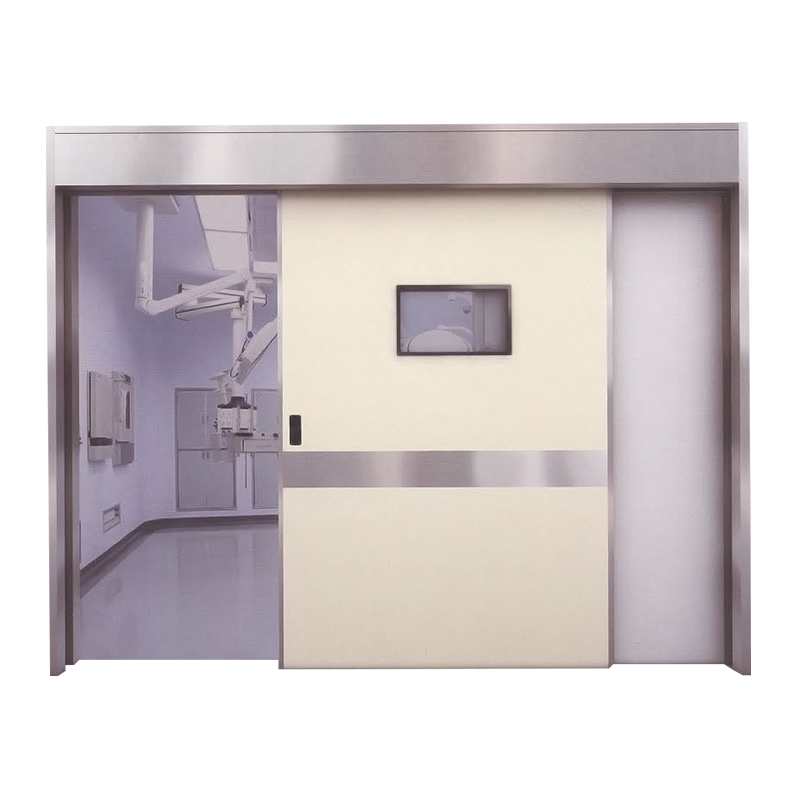 ประตูบานเลื่อนอัตโนมัติสุญญากาศพร้อมระบบขับเคลื่อนแม่เหล็ก เปิดเฉพาะเมื่อสายพานลำเลียงหรือรถเข็นเข้าใกล้เท่านั้น ซึ่งช่วยลดการรบกวนจากแรงดันและการปนเปื้อนข้าม โดดเด่นด้วยการทำงานที่ราบรื่น เงียบ และเป็นไปตามมาตรฐานประสิทธิภาพสุญญากาศสำหรับสภาพแวดล้อมในห้องปลอดเชื้อ ดูผลิตภัณฑ์ →
ความเสี่ยงที่สามคือพื้นผิวผนังนั่นเอง ฉากกั้นห้องคลีนรูมสำหรับพื้นที่บรรจุภัณฑ์ควรทำจากวัสดุที่ทนต่อการฆ่าเชื้อซ้ำด้วยไฮโดรเจนเปอร์ออกไซด์หรือไอโซโพรพิลแอลกอฮอล์ ห้ามไม่ใช้แก๊ส และไม่มีจุดยึดที่เปิดโล่งซึ่งช่องจุลินทรีย์สามารถก่อตัวได้ แผงแซนวิช PU แฮนด์เมดให้พื้นผิวเรียบ มีการหลุดออกต่ำ และมักใช้ในห้องบรรจุยาและอุปกรณ์ เนื่องจากสามารถต่อเข้ากับข้อต่อที่ปิดสนิทและรอบแบบมีฝาปิดได้
 แผงแซนด์วิช PU แฮนด์เมดสำหรับฉากกั้นห้องคลีนรูม ให้พื้นผิวเรียบลื่นไหลน้อย ทนทานต่อการฆ่าเชื้อซ้ำๆ ข้อต่อแบบปิดผนึกและบัวครอบช่วยป้องกันช่องจุลินทรีย์ ทำให้เป็นทางเลือกที่เป็นประโยชน์สำหรับผนังห้องบรรจุภัณฑ์ ดูผลิตภัณฑ์ →
สิ่งที่ต้องตรวจสอบก่อนที่คุณจะสรุปการออกแบบห้องบรรจุภัณฑ์
หากคุณมีส่วนร่วมในการวางแผนหรือขยายสายการบรรจุอุปกรณ์ทางการแพทย์ ให้ใช้รายการตรวจสอบต่อไปนี้เพื่อปิดช่องว่างระหว่างวิศวกรรมบรรจุภัณฑ์และโครงสร้างพื้นฐานของห้องปลอดเชื้อ:
- กำหนดระดับ ISO และแรงดันตกตะกอนสำหรับแต่ละโซน รวมถึงห้องปิดผนึก ทางเดินถ่ายโอน และพื้นที่กักกันหลังการบรรจุ
- จัดทำแผนที่ผู้ปฏิบัติงานจริงและเส้นทางวัสดุ นับจำนวนครั้งที่ประตูเปิดต่อชั่วโมง และเลือกระบบประตูตามความต้องการของรอบนั้น ไม่ใช่จำนวนการรั่วไหลของไฟฟ้าสถิต
- ตรวจสอบว่าฮาร์ดแวร์ประตูห้องคลีนรูมสอดคล้องกับค่าความดันและลอจิกแอร์ล็อค เทคโนโลยีซีลประตูคลีนรูมสุญญากาศ อธิบายพารามิเตอร์ประสิทธิภาพที่สำคัญระหว่างการทดสอบการรั่วไหล
- ยืนยันว่าแผ่นผนังและข้อต่อเพดานสามารถฆ่าเชื้อได้ด้วยสารเคมีแบบเดียวกับที่ใช้กับอุปกรณ์ในกระบวนการผลิต และต้องมีเอกสารข้อมูลความเข้ากันได้ก่อนการติดตั้ง
- ตรวจสอบการไหลของอุปกรณ์ที่บรรจุไปสู่การฆ่าเชื้อ หากเครื่องอบฆ่าเชื้ออยู่นอกพื้นที่จัดประเภท ฟักถ่ายโอนจะต้องป้องกันบรรจุภัณฑ์ที่ปิดผนึกจากความเสี่ยงในการปนเปื้อนเช่นเดียวกับถาดที่เปิดอยู่
- แผนสำหรับการตรวจสอบอีกครั้ง การเปลี่ยนวัสดุซีล ปะเก็นประตูใหม่ หรือข้อต่อแผงที่แตกต่างกัน ล้วนส่งผลต่อประสิทธิภาพของห้องคลีนรูมที่ได้รับการตรวจสอบแล้ว
หลักการเดียวกันนี้ใช้บังคับเมื่อผู้ผลิตทางการแพทย์ปรับปรุงพื้นที่ที่มีอยู่: ข้อกำหนดสำหรับ ระบบประตูทางการแพทย์ในสถานพยาบาล เป็นข้อมูลอ้างอิงที่มีประโยชน์ว่าการวางตำแหน่งและการปิดผนึกประตูส่งผลต่อการควบคุมการติดเชื้ออย่างไร
ถือว่าบรรจุภัณฑ์เป็นระบบ ไม่ใช่ส่วนประกอบ
บรรจุภัณฑ์อุปกรณ์การแพทย์เป็นสภาพแวดล้อมที่ได้รับการควบคุมครั้งสุดท้ายที่ผลิตภัณฑ์จะผ่านก่อนที่จะถึงผู้ป่วย การปิดผนึกบนซอง ความสมบูรณ์ของถาด และพื้นผิวของห้องที่นำมาติดกัน ล้วนเป็นส่วนหนึ่งของระบบเดียวกัน เริ่มต้นด้วยมาตรฐาน ตรวจสอบคุณสมบัติวัสดุ ทดสอบซีล จากนั้นพิจารณาซองของห้องคลีนรูมอย่างมีวิจารณญาณ เมื่อชั้นเหล่านั้นได้รับการออกแบบร่วมกัน สายการบรรจุภัณฑ์สามารถทำงานได้หลายพันรอบโดยไม่ต้องสร้างซีลที่น่าสงสัยแม้แต่ครั้งเดียว นั่นคือคำจำกัดความในทางปฏิบัติของความสำเร็จของอุปสรรคที่ปราศจากเชื้อ
โพสต์ก่อนหน้า
กระบวนการผลิตเซลล์บำบัด: การออกแบบห้องคลีนรูม GMP และสิ่งอำนวยความสะดวก
โพสต์ถัดไป
ประตูทนไฟในห้องคลีนรูม: มาตรฐาน การให้คะแนน วัสดุ และการเลือกใช้


Jiangyin Yatai Purification Equipment Technology Co., Ltd. เป็นผู้ผลิตประตูและหน้าต่างที่สะอาดทันสมัยและเชี่ยวชาญเป็นพิเศษ โรงงานโครงการคลีนรูม, เสนอ ทำความสะอาดประตูและหน้าต่างแบบกำหนดเอง.
ลิงค์ด่วน
สินค้า
ได้รับการติดต่อ
-
 +86 13616113658
-
 +86(0)510-86661588 / 86668687
-
 [email protected]
-
 +86(0)510-86661588
-
 No.2, Huagang West Road, ฉือจวง, เจียงยิน, มณฑลเจียงซู


